Jak spojit více výrobních kroků do jednoho automatizovaného pracoviště


— vydáno 23. října 2026
Robotizace dokáže vyřešit konkrétní problém ve vaší výrobě, například odstranit úzké místo, omezit ruční práci nebo zajistit stabilní kvalitu. Nemusí ale končit u jedné výrobní operace.
Inzerce
Robotické pracoviště může propojit další navazující kroky, od manipulace s díly přes jejich zpracování až po značení a předávání výrobních dat. Na příkladu realizace robotického pracoviště od společnosti KINALI vám ukážeme, jaké výhody přináší propojení více výrobních kroků a kdy má smysl o něm uvažovat.
Při automatizaci výrobní operace sledujte související kroky
Důvodem k automatizaci bývá obvykle konkrétní problém ve výrobě. Například časově náročná manipulace, nedostatečná kapacita pracoviště nebo technologická operace, jejíž výsledek závisí na zručnosti obsluhy. Právě taková místa mohou představovat úzké hrdlo celého procesu.
Při hledání vhodného řešení se ale vyplatí podívat také na to, co dané operaci předchází a co po ní následuje:
- Kdo díly zakládá?
- Jak se dostávají mezi jednotlivé pozice?
- Jak se ověřuje správný průběh operace?
- Jak se informace o zpracovaném kusu předávají dál?
Řadu těchto činností lze zahrnout do jednoho automatizovaného pracoviště. Nemusí přitom jít jen o kroky, které dnes vykonává operátor. Propojit lze i samostatná technologická zařízení, která dosud fungují odděleně.
Takový přístup omezuje potřebu opakované manipulace a umožňuje lépe koordinovat jednotlivé fáze výroby. Rozsah automatizace ale musí odpovídat konkrétnímu výrobnímu procesu. Někdy přinese největší užitek automatizace jediné činnosti, jindy se vyplatí spojit více navazujících kroků.
Jedno pracoviště pro několik navazujících operací
Na jednom robotickém pracovišti může probíhat několik výrobních operací. Část z nich zajišťuje robotické rameno, další přebírají specializovaná technologická zařízení. Důležité je, aby na sebe všechny kroky správně navazovaly a zařízení spolu dokázala komunikovat.
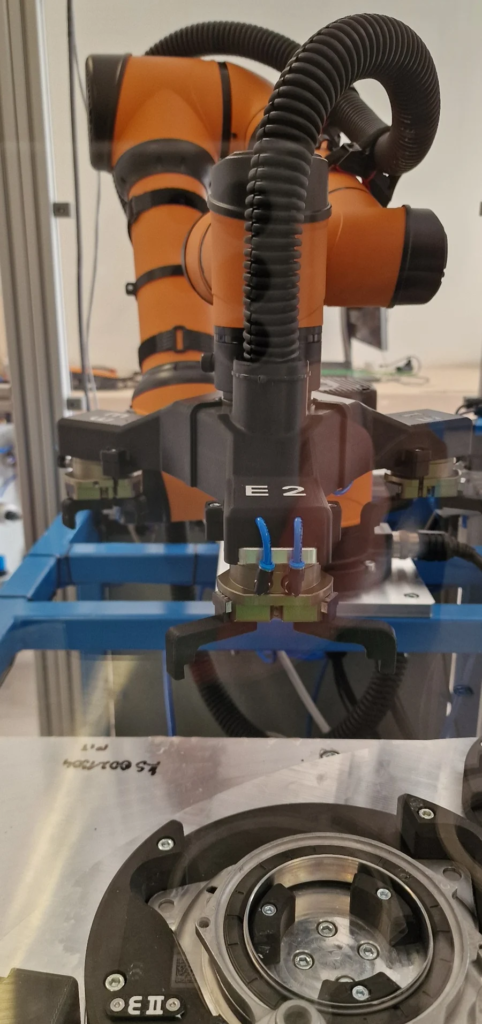
Kolaborativní robot může například přemisťovat díly mezi technologickými pozicemi, zakládat je do přípravků nebo obsluhovat jednotlivá zařízení. Podle typu aplikace může sám zajišťovat i některé výrobní operace. Další úkony pak přebírají například dávkovací systémy, šroubovací jednotky nebo zařízení pro značení výrobků.
Automatizovat lze také činnosti, které přímo souvisejí s kontrolou procesu a dohledatelností výroby:
- Kontrola průběhu operace: senzory a řídicí systém sledují například polohu dílu, přítomnost součástí nebo technologické parametry (např. tlak, teplotu či utahovací moment).
- Značení a identifikace výrobků: součástí cyklu může být tisk a aplikace štítků, čtení kódů nebo ověření správného označení.
- Záznam a předávání dat: informace o provedených operacích lze přiřadit ke konkrétnímu výrobku a zpřístupnit dalším zařízením nebo nadřazeným systémům.
Propojení jednotlivých technologií umožňuje řídit návaznost výrobních operací, sledovat jejich průběh a reagovat na případné odchylky.
Mazání, manipulace a značení v jednom výrobním cyklu
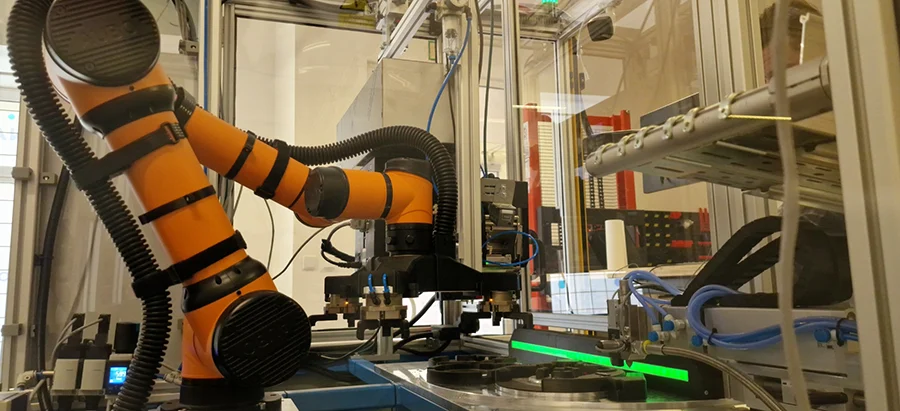
Propojení několika výrobních operací do jednoho pracoviště využila společnost KINALI například při automatizaci výroby automobilových komponentů pro společnost Mubea. V jejím závodě v Žebráku navrhla a dodala robotické pracoviště pro manipulaci, mazání a značení dílů systémů napínání klínových řemenů.
Původně se mazivo na třecí plochu nanášelo ručně. Operátor roztáčel lůžko s dílem a tlačítkem spouštěl dávkování. Množství maziva se kontrolovalo vážením, jeho rozložení na ploše ale záviselo především na zručnosti pracovníka. Výsledky proto nebyly dostatečně konzistentní.
Zákazník proto požadoval opakovatelné dávkování maziva, lepší kontrolu procesu a dohledatelnost jednotlivých výrobních kroků. Nové pracoviště mělo zároveň snížit závislost výroby na ruční práci a zajistit správné označení každé hotové sestavy.
Od založení dílů po kontrolu výrobního štítku
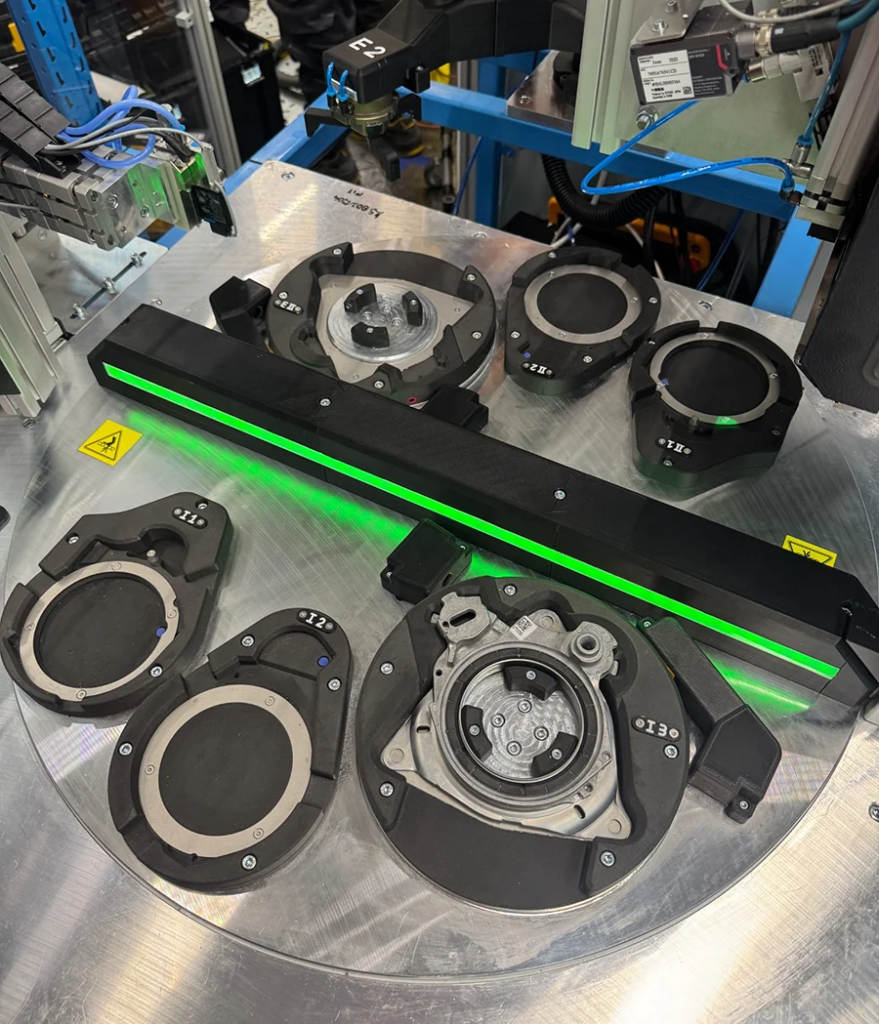
Operátor vloží tři díly do naváděných lůžek na předávacím kolotoči, senzory pak automaticky zkontrolují jejich správné založení. Po otočení kolotoče do automatizované části přebírá manipulaci robotické rameno, které obsluhuje jednotlivé technologické pozice.
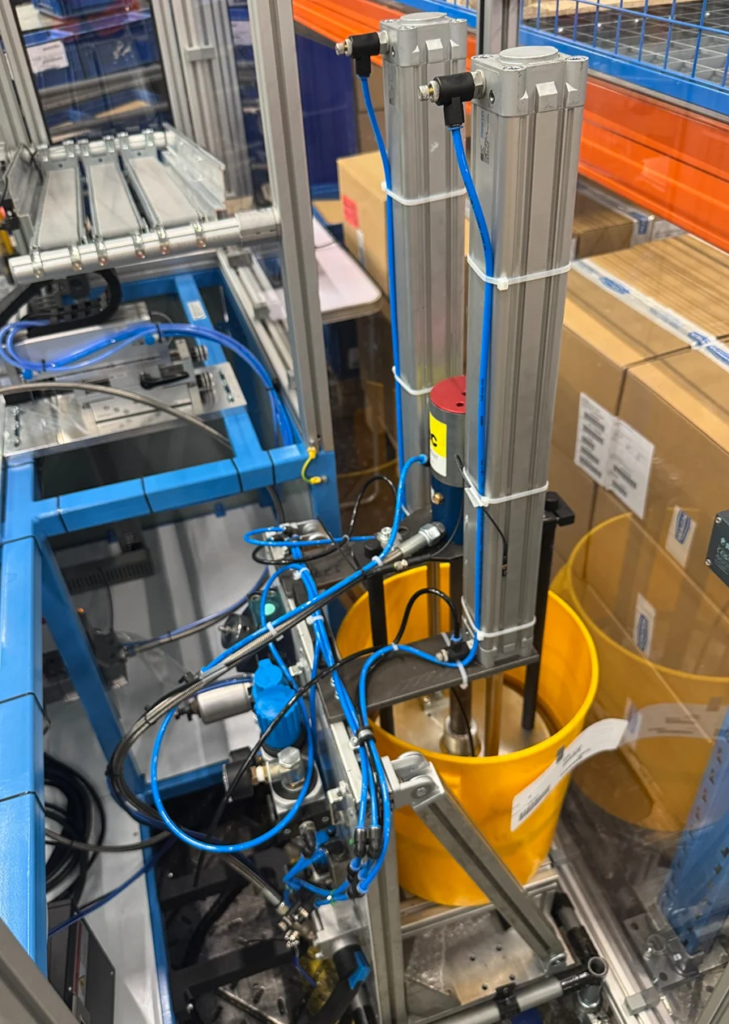
O nanášení maziva se stará pulzní systém. Během aplikace se díl otáčí v rotačním lůžku, aby se mazivo rovnoměrněji rozložilo po určené ploše. Systém zároveň u každého pulzu sleduje tlak, teplotu a polohu dávkovací jehly. Tyto údaje umožňují zpětně vyhodnotit průběh mazání.
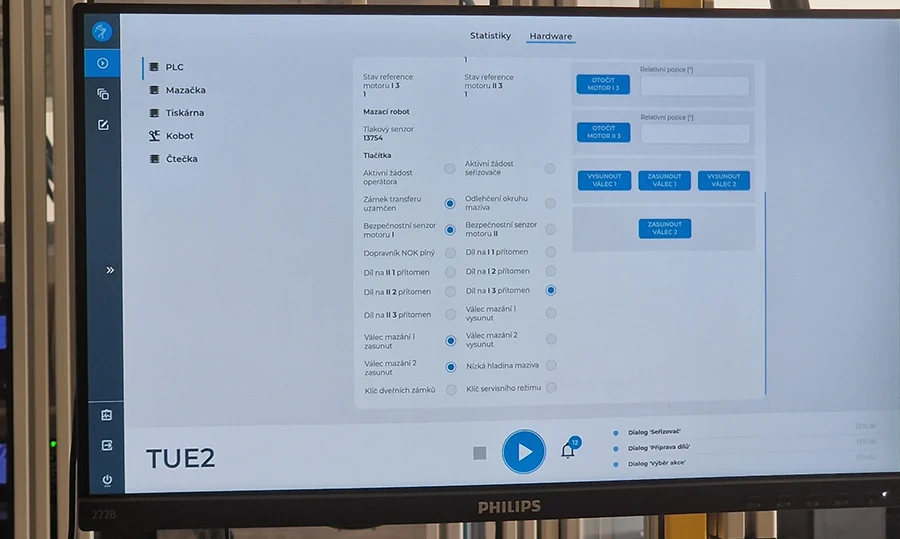
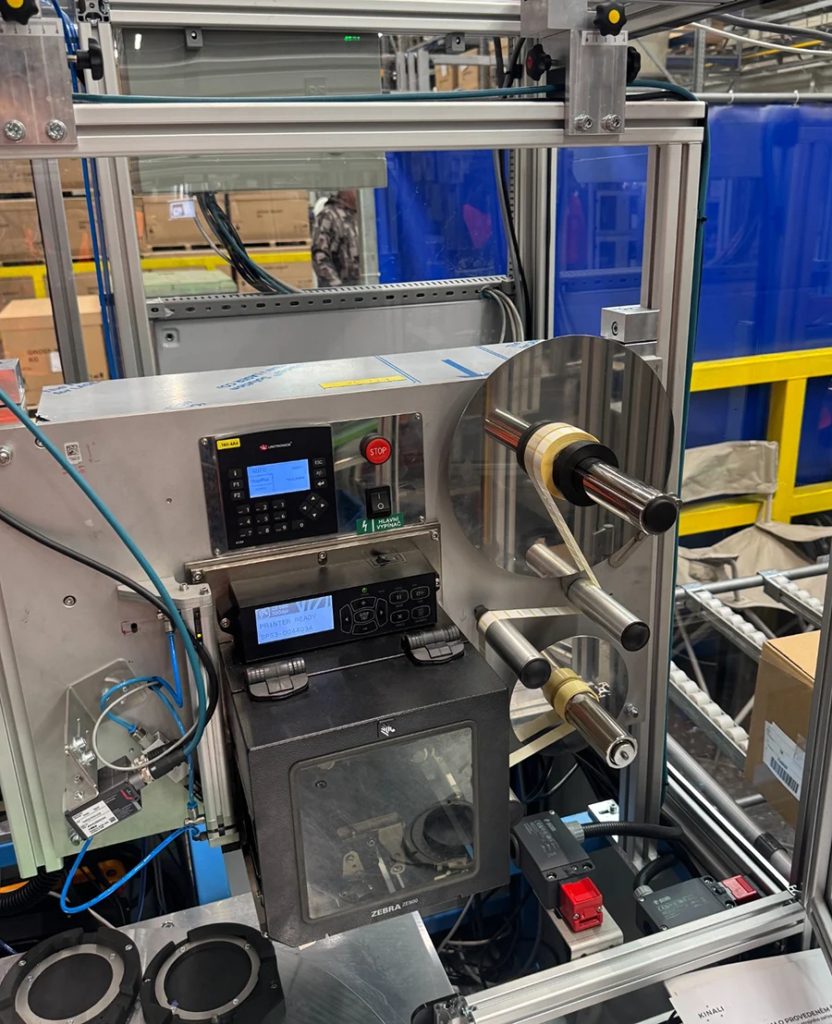
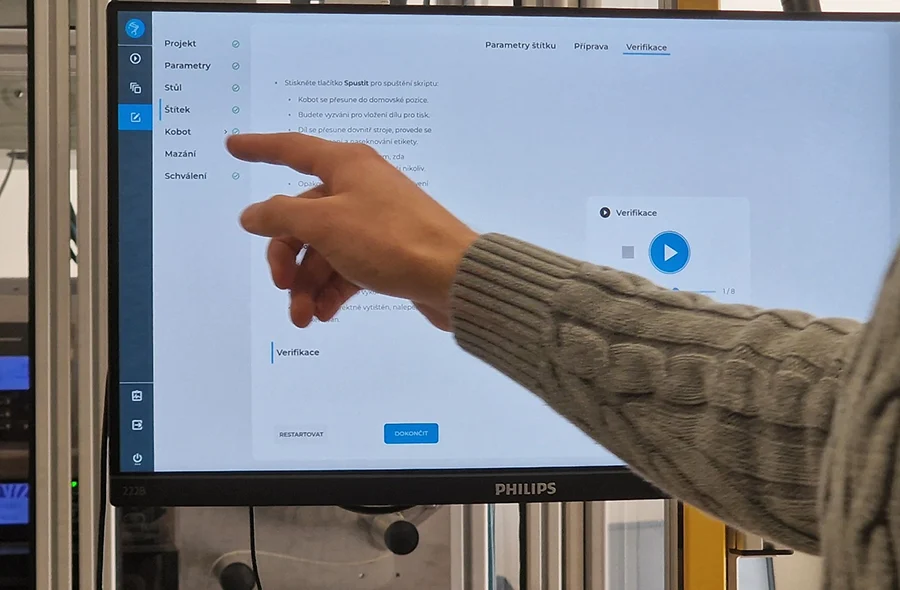
Po dokončení technologických operací je sestava označena výrobním štítkem. Čtečka následně ověřuje polohu štítku, čitelnost a správnost DMC kódu. Hotová sestava se poté vrací k obsluze. Jednotlivé technologie a jejich návaznost řídí systém Test-it-off, který zároveň poskytuje rozhraní pro obsluhu pracoviště.
Výrobní data dohledáte ke každému kusu
Důležitou součástí pracoviště je propojení technologických operací s výrobními daty. Ke každé sestavě se prostřednictvím unikátního sériového čísla přiřazují informace o mazání, značení a dalších krocích.
Systém tyto údaje ukládá do samostatného CSV souboru. Po dokončení cyklu jej přesune do sdíleného úložiště, odkud si data přebírá další stroj ve výrobním procesu. Výrobce tak může zpětně dohledat průběh zaznamenaných operací u konkrétní sestavy.
Řídicí software zároveň reaguje na nestandardní situace. Pokud například během technologické operace dojde k bezpečnostnímu přerušení a nelze spolehlivě potvrdit správnost zpracování, díl se oddělí od standardního výrobního toku.
Přesnější proces a úspora pracovní kapacity
Automatizace umožnila uvolnit kapacitu jednoho pracovníka v třísměnném provozu. Podstatným přínosem je také omezení závislosti kvality mazání na zručnosti jednotlivých operátorů, průběžné sledování technologických parametrů a dohledatelnost výrobních operací. Obsluha se přitom soustředí především na zakládání dílů a odebírání hotových sestav.
Podrobnosti o technickém řešení a detailním průběhu realizace najdete v případové studii.
Přínosy propojení výrobních operací
Realizace společnosti KINALI ukazuje, že propojení souvisejících činností může přinést řadu výhod nad rámec úspory času a pracovní kapacity. Důležitá je zejména spolehlivost procesu, dohledatelnost výroby nebo jednodušší obsluha.
Plynulejší návaznost operací – jednotlivá zařízení spolu komunikují a jejich činnost koordinuje řídicí software. Odpadá tak část ruční manipulace a předávání dílů mezi pracovišti, což může zkrátit prostoje a omezit riziko chyb.
Vyšší spolehlivost procesu – senzory a řídicí systém sledují vybrané technologické parametry. Mohou tak pomoci odhalovat odchylky a reagovat na nestandardní situace podle předem nastavených pravidel.
Lepší dohledatelnost výroby – záznamy z jednotlivých operací lze přiřazovat ke konkrétním výrobkům. To usnadňuje zpětné vyhodnocování procesu, řešení případných neshod i předávání informací do dalších fází výroby.
Jednodušší obsluha – přestože může pracoviště kombinovat několik technologií, operátor nemusí každou z nich samostatně ovládat. Díky společnému řízení a vhodně navrženému uživatelskému rozhraní se může soustředit na několik jasně definovaných úkonů.
Jak zjistit, které výrobní operace má smysl propojit
Příležitost k propojení více výrobních operací hledejte především tam, kde na sebe několik činností bezprostředně navazuje. Typicky při montáži, šroubování, dávkování, lepení nebo testování výrobků.
Zaměřte se na to, kolik ručních zásahů jednotlivé kroky vyžadují. Například opakované přemisťování dílů mezi zařízeními, čekání na dokončení předchozí operace nebo ruční kontrola a třídění výrobků mohou být příležitostí pro širší automatizaci.
Dalším důvodem je požadavek na dohledatelnost výroby neboli traceabilitu. Pokud potřebujete sledovat a vyhodnocovat průběh jednotlivých operací, přiřazovat výsledky ke konkrétním výrobkům nebo předávat data navazujícím výrobním uzlům, vyplatí se na tyto požadavky myslet už při návrhu automatizace.
Zohledněte také výrobní takt, prostorové možnosti a případné změny výroby. Někdy dává smysl specializované pracoviště pro jeden proces, jindy flexibilnější řešení, které lze přizpůsobit dalším úkolům. Kolaborativního robota je například možné přeprogramovat a podle potřeby vybavit jiným nástrojem nebo přípravkem.
Začněte jednou operací, při návrhu myslete na celý proces
Při plánování automatizace je důležité nejprve určit, co výrobu skutečně omezuje a jaký přínos má navrhované řešení přinést. Následně se vyplatí posoudit i související výrobní kroky. Některé může být efektivnější ponechat samostatně, jiné propojit do jednoho automatizovaného cyklu.
Společnost KINALI při návrhu robotických pracovišť propojuje mechanickou konstrukci, robotiku, technologická zařízení, bezpečnostní prvky i vlastní softwarová řešení. Díky tomu dokáže automatizaci přizpůsobit nejen jedné konkrétní operaci, ale také jejím návaznostem a požadavkům celého výrobního procesu.
Pokud automatizaci ve výrobě řešíte i vy, kontaktujte KINALI a domluvte si nezávaznou konzultaci. Projdou s vámi celý výrobní proces a doporučí, které činnosti automatizovat a případně propojit do jednoho robotického pracoviště.