Tradice a ambice strojírenských veletrhů


— vydáno 4. října 2026
Dlouho se tradovalo, že brněnský strojírenský veletrh probíhal pravidelně v polovině září a téměř pravidelně se s ním vracelo i babí léto. Klimatické podmínky, které v poslední době teplotně gradují a prodlužují léto až do září, sice neovlivňují celoevropský kalendář výstavních akcí, ten ale posouvá Mezinárodní strojírenský veletrh Brno na říjen, prakticky za stejných klimatických podmínek jako kdysi v září.
Inzerce
A není to jediné, co mají současné a ty minulé veletrhy společného. Na strojírenských výstavách a veletrzích se vždy prezentují ambice. Předvádějí se ambice výrobců a vystavovatelů a probírají se ambice potenciálních zájemců.
Množina zájemců o výrobní techniku již léta zahrnuje skupiny s nejrůznějšími záměry i přístupy k řešení svého úkolu a není pro vystavovatele jednoduché rozeznat a volit správný přístup k těm, kteří se musí uživit a těm, kteří se chtějí jen přiživit.
Výběr exponátů tak respektuje současné velmi diverzifikované požadavky, zaměříme-li se na obor výrobní techniky. Stabilizované pozice českých subdodavatelů dílů se projevují ve specializaci na určité typy výrobků, dodávané objemy nebo materiály. V případě investiční úvahy, pak vždy na důslednou a precizní kalkulaci ceny dílu dlouhodobě sjednávaných dodávek.
Jako příklad diverzifikované nabídky může sloužit expozice japonských výrobců firem Okuma, Brother a Okamoto na stánku Misan. Návštěvou stánku číslo 114 v pavilonu P, tak na ploše 250 m2 získáte přehled a příklady realizace spolehlivé výrobní techniky od předních japonských výrobců světové třídy, jak pro začínající firmy, tak i pro zkušené velkododavatele nejpřesnějších dílů pro letecký, kosmický nebo automobilový průmysl. V hale A1, stánek 04, bude navíc v činnosti informační stánek o aktivitách společnosti Misan v oblasti aditivních technologií.
Výběr z exponátů
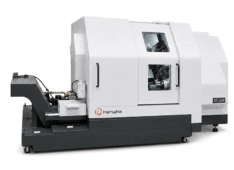
Soustružnické centrum Okuma LB3000EXIIIMYW
Nová generace soustružnického centra s jednou revolverovou hlavou, protivřetenem a řízenou osou Y. Stroj na první pohled vyniká moderním designem se zabudovaným panelem řídicího systému OSP-P500. Charakteristickými vlastnostmi stroje jsou vysoká tuhost a přesnost při dlouhodobé spolehlivosti.
Svislé obráběcí centrum Okuma MB-46VII
Další „legendární“ stroj Okuma v moderním hávu. Jedná se o obráběcí centrum pro nejnáročnější aplikace z hlediska přesnosti a produktivity práce. V rámci nové generace byla dále optimalizována teplotní stabilita stroje a zkráceny neproduktivní časy, například výměna nástrojů ze zásobníku.
Pětiosé centrum Brother U500Xd2-5AX 100T
Jedinečné řešení svislého pětiosého centra s velkokapacitním zásobníkem nástrojů na minimální půdorysné ploše. Vše při zachování charakteristického DNA strojů Brother, tj. nepřekonatelné dynamiky, minimálních vedlejší časů a vynikající spolehlivosti diktované orientací na japonské výrobce automobilů.
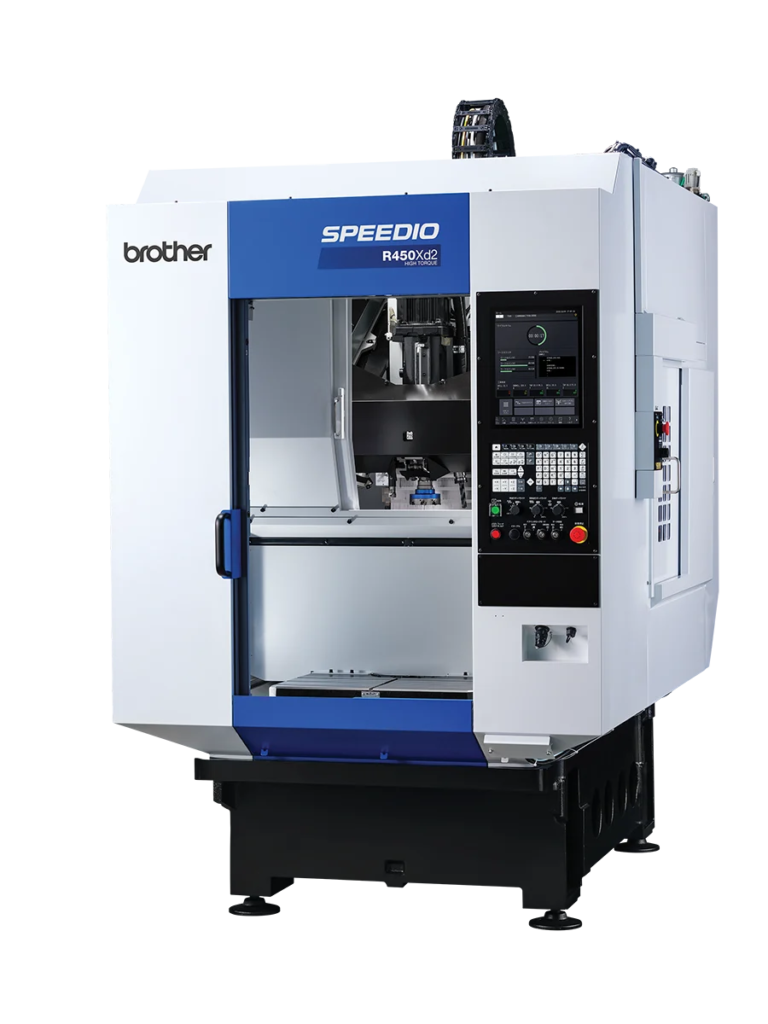
Centrum Brother R450Xd2 s automatizací Misan
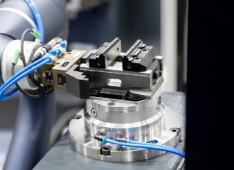
Výměna palet do tří vteřin, nakládání a vykládání dílců automatizované průmyslovým robotem, integrované značení obrobků laserem a pokročilé uživatelské rozhraní – to je výrobní buňka připravená pro letošní veletrh pod střechou společnosti Misan.
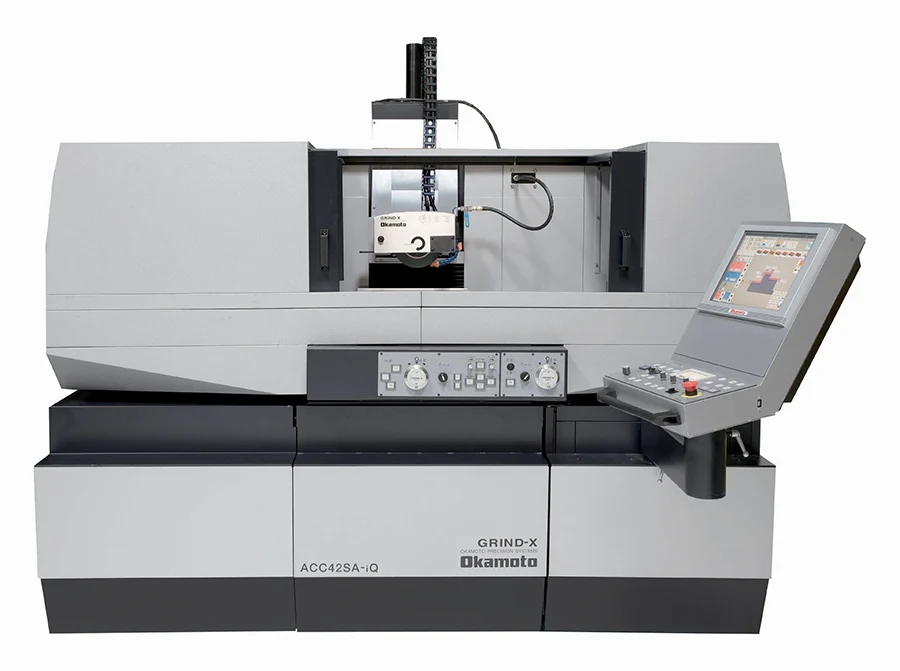
Rovinná a profilovací bruska Okamoto ACC-42SA-iQ
Kompaktní velmi přesná bruska s intuitivním dialogovým ovládáním od největšího japonského výrobce strojů pro dokončovací operace Okamoto. Univerzální stroj pro jednodušší i tvarově velmi složité dílce v nejvyšších třídách přesnosti.
Aditivní technologie
Misan má ve své nabídce kromě obráběcích strojů tradičně také kovové aditivní technologie. Nově jsou nabízeny stroje německé společnosti Aconity3D. Ta se specializuje na laserové systémy s práškovým ložem a na laserové navařování robotem (LPBF a DED).
Aconity3D nabízí pokročilejší řešení pro průmyslové uživatele a výzkumná centra. Oproti jiným nabízí neobvyklá řešení, umožňující zpracování materiálů a výrobu dílů, které by jinak byly mimo možnosti běžných systémů.
Jedním z těchto řešení je například vícemateriálový 3D tisk, který díky nanášecím válcům zvládne v rámci jedné vrstvy nanést až tři materiály současně.
K dispozici je také vyhřívání komory na vysoké teploty. S tím souvisí také možnost redukce objemu stavební komory. Čím menší komora, tím vyšší udržitelná teplota. Ke stabilitě procesu může přispívat také volitelná vakuová komora.
Vybírat je možné z mnoha výkonových variant laserů od 200 W až po 4000 W. V nabídce je proměnlivý výkonový profil laserového svazku nebo varianta se zeleným laserem.
Systémy jsou plně otevřené pro tvorbu vlastních parametrů a jsou vybaveny pokročilým sledováním se zpětnou vazbou. To umožňuje udržovat optimální podmínky a měnit výrobní parametry v závislosti na aktuálním chování procesu. Tím se předchází problémům způsobeným například přehřátím převisů, které mohou způsobit deformace dílu.
Další článek: Automatizace nezačíná robotem. Nejdřív zjistěte, co vlastně potřebujete